Artykuł sponsorowany
Jak profil zleceń i mieszane materiały ujawniają, czy używana frezarka CNC pasuje do małej stolarni
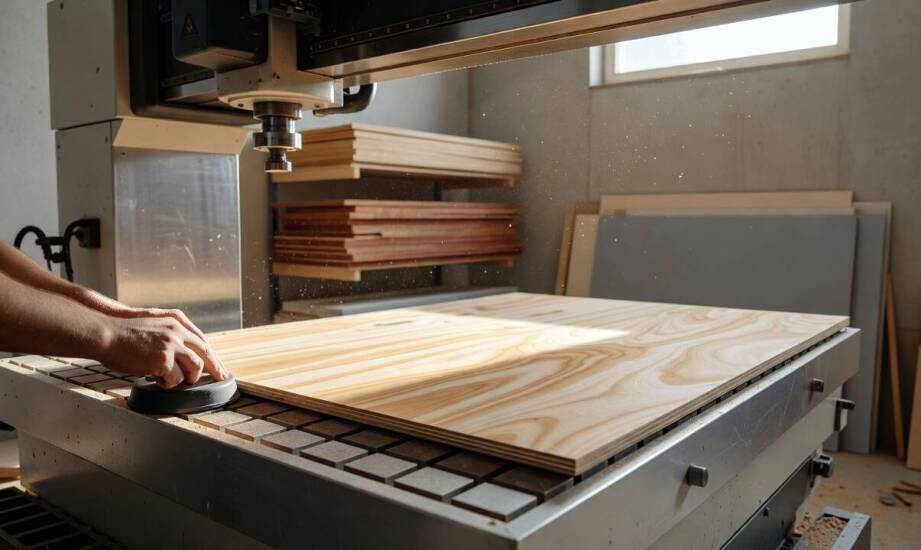
Profil zleceń w małych i średnich zakładach stolarskich zazwyczaj obejmuje bardzo zróżnicowaną mieszankę zadań produkcyjnych. Jednego dnia pracownicy zajmują się wycinaniem dużych, prostych formatek z płyty meblowej, a następnego płynnie przechodzą do rzeźbienia skomplikowanych detali ozdobnych z litego drewna dębowego. Taka zmienność surowców i rozmiarów wymaga elastycznego zaplecza maszynowego. Używana frezarka numeryczna musi naturalnie sprostać tym dynamicznym warunkom, w przeciwnym razie stanie się wąskim gardłem warsztatu. Urządzenie niedopasowane do faktycznego charakteru obróbki generuje niepotrzebne godziny postojów, wymusza ciągłą reorganizację przestrzeni pracy i pochłania czas na ręczne modyfikacje. Każda dodatkowa minuta spędzona na ustawianiu wrzeciona to realna strata finansowa, którą w branży wylicza się na podstawie rynkowej stawki za roboczogodzinę pracy zakładu.
Jak dopasować pole robocze do formatu zleceń?
Obszar roboczy o wymiarach 1300 × 2500 mm pozwala bezpiecznie obrabiać pełnowymiarowy arkusz bez wcześniejszego rozkroju na pilarce formatowej. Taka przestrzeń uchodzi za standardowy punkt wyjścia dla małych warsztatów stolarskich produkujących meble na wymiar. Mniejsze modele, dysponujące na przykład blatem 600 × 900 mm, znajdują zastosowanie w zakładach skupionych wyłącznie na produkcji drobnej galanterii drzewnej czy grawerowaniu szyldów. Próba obróbki większych elementów na tak małym obszarze zmusza operatora do wielokrotnego przesuwania i ponownego bazowania materiału, co drastycznie podnosi ryzyko błędu wymiarowego. Zakup potężnej bramowej maszyny przemysłowej do małej stolarni również mija się z celem ekonomicznym. Duży park maszynowy zajmuje cenne miejsce, wymaga modyfikacji instalacji odciągowych i potęguje koszty uruchomienia sprzętu.
Dobór systemu unieruchamiania surowca na blacie obrabiarki stanowi kolejną kluczową decyzję. Raster stołu próżniowego potrafi przyssać gładkie, nieprzepuszczalne arkusze MDF w zaledwie kilka sekund. Pracownik kładzie formatkę, otwiera zawory sekcyjne, a podciśnienie dba o stabilność materiału w trakcie intensywnego frezowania krawędzi. Technologia podciśnienia kompletnie zawodzi przy frezowaniu ażurów, wąskich listew lub grubych klocków z twardego drewna, ponieważ mała powierzchnia styku nie gwarantuje utrzymania ciśnienia. Do takich wymagających zadań znacznie lepiej nadaje się tradycyjny stół z rowkami teowymi. Solidne dociski mechaniczne mocują element niezwykle stabilnie, ułatwiając wykonywanie głębokich gniazd pod okucia. Zastosowanie łap mocujących wymaga jednak manualnej obsługi, co zauważalnie opóźnia proces przygotowawczy. Wnikliwie analizując takie zróżnicowanie materiałowe, dystrybutor maszyn INTERPART Aleksander Tybora dobiera profil stołu roboczego bezpośrednio do najczęściej wykonywanych przez dany zakład operacji cięcia.
Jak sterowanie wpływa na płynność pracy?
Proste systemy sterowania wymuszają na operatorze ręczne ładowanie plików i samodzielne wprowadzanie parametrów cięcia przy każdej zmianie asortymentu. Podstawowe kontrolery DSP opierają się na wczytywaniu pojedynczych linii kodu z zewnętrznych nośników pamięci. Praca na krótkich seriach staje się w tym wariancie nużąca i stwarza ogromne pole do pomyłek sprzętowych. Zaawansowane technologicznie systemy CAD/CAM we współpracy z komputerem przemysłowym dają możliwość zapisywania złożonych ścieżek narzędzia i bezbłędnego wiązania ich z fizyczną bazą frezów. Przejście z cięcia twardego jesionu na miękką płytę pilśniową polega wtedy na szybkim załadowaniu gotowego profilu, co bezpośrednio chroni materiał przed przypaleniem krawędzi.
Sprawność wymiany narzędzi skrawających stanowi główny czynnik odróżniający prosty sprzęt od maszyn o zacięciu produkcyjnym. Konfiguracje pozbawione mechanizmów automatyki wymuszają zatrzymanie wrzeciona, fizyczne odkręcenie nakrętki, włożenie nowego trzpienia i przeprowadzenie bazowania osi Z na czujniku grubości. Ręczna obsługa tego procesu zabiera w praktyce kilka minut cennego czasu. Przy programie wymagającym wiercenia, profilowania i fazowania na jednym froncie meblowym, same przestoje pochłaniają większość zasobów operatora. Zautomatyzowane magazyny ATC zbijają czas przezbrojenia wrzeciona do poziomu zaledwie kilku sekund. W pełni profesjonalne używane frezarki cnc posiadające rzędowy lub karuzelowy zasobnik narzędzi eliminują wąskie gardła, ponieważ obrabiarka samodzielnie odkłada zużyty frez i pobiera następny bez tracenia kalibracji wymiarowej.
Decyzja o wdrożeniu skomputeryzowanej obrabiarki powinna wynikać z chłodnej kalkulacji faktycznych przepływów materiałowych w zakładzie. Zbyt zaawansowana technologicznie konstrukcja obciąża budżet małej firmy wyższymi kosztami szkoleń pracowniczych, droższymi komponentami eksploatacyjnymi i dłuższym oczekiwaniem na ewentualny serwis rozbudowanej elektroniki. Prawidłowy dobór urządzenia opiera się na racjonalnym wyważeniu użyteczności maszyn. Odpowiednio rozplanowany blat roboczy, wydajny mechanizm trzymania surowca oraz adekwatny stopień zautomatyzowania wymiany frezów gwarantują płynną pracę całej stolarni bez generowania zbędnych kosztów obsługi.
Kategorie artykułów
Polecane artykuły

Jak przygotować się do pierwszej rozmowy o organizacji pogrzebu w Chyloni
Po odejściu bliskiej osoby rodzina staje przed zadaniem przygotowania ceremonii pożegnalnej w czasie wypełnionym żałobą i silnymi emocjami. Pierwsza rozmowa z pracownikiem domu pogrzebowego nie wymaga posiadania pełnej wiedzy na temat procedur ani natychmiastowego podejmowania wszystkich decyzji. W

Jak etapy obróbki stali wpływają na trwałość bramy wjazdowej wykonywanej na wymiar
Dwie bramy wjazdowe wykonane na wymiar mogą wyglądać identycznie w momencie pierwszego montażu. Jedna zachowuje płynność ruchu i nienaganną powłokę po wielu zimach, podczas gdy druga zaczyna opadać na zawiasach i ujawniać rdzawe nacieki już po kilkunastu miesiącach. Wizualne podobieństwo ukrywa fund